
Стандарты ANSI/ISA-88 и ISA-95. Совместное использование ISA-88 и ISA-95
Общие сведения
- ISA-95 — национальный стандарт США и международный стандарт интеграции корпоративных производственных информационных систем. Этот стандарт отвечает за решение задач операционного менеджмента средствами информационных систем.
- ISA-88 в свою очередь призван стандартизировать BATCH процессы, то есть периодическое (рецептурное) производство.
Назначение страницы
Настоящая страница призвана описать в общих чертах действие стандартов ANSI/ISA-88 и ISA-95, а также описать сложности и возможности при их совместном использовании.
Стандарт ISA-88
Структура стандарта ISA-88
Стандарт ISA-88 разрабатывался на базе существовавшего на тот момент стандарта NAMUR N33 и был призван помочь в решении нескольких фундаментальных проблем, таких как отсутствие единой модели рецептурного производства, сложность согласования требований, трудности интеграции решений различных поставщиков, сложное управление рецептурным производством. Для решения этих проблем необходимо было определить единые модели, терминологию, структуру данных и язык описания процесса. Структура стандарта соответствует поставленным задачам и включает четыре части :
- ISA88.01-1995, Batch Control Part 1: Models and Terminology – определяет стандартные модели и терминологию для формализации требований к системам управления периодическим производством, его эквивалент – IEC 61512-1;
- ANSI/ISA-88.00.02-2001, Batch Control Part 2: Data Structures and Guidelines for Languages – определяет модели данных для управления производством, структуры данных для обмена информацией, а также форму записи рецептуры;
- ANSI/ISA-88.00.03-2003, Batch Control Part 3: General and Site Recipe Models and Representation – определяет модели для представления обобщенных рецептур и обмена такими рецептурами между подразделениями предприятия, а также между предприятием и его партнерами;
- ANSI/ISA-88.00.04-2006, Batch Control Part 4: Batch Production Records – определяет модели данных и ориентировочную модель системы для записи, хранения, извлечения и анализа данных о ходе периодического производства.
Кроме того, готовится к выходу пятая часть стандарта Implementation Models & Terminology for Modular Equipment Control, цель которой состоит в определении методов формализации интеграции производственного и упаковочного оборудования, а также корпоративных информационных систем. Также на основе концепций стандарта ISA-88 разработаны конструкции XML для обмена данными в системах управления периодическим производством – BatchML.
Основные понятия и модели ISA-88
Прежде всего, стандарт ISA-88 определяет понятие периодического процесса (batch process) – это процесс, результатом которого является производство конечного количества продукта путем выполнения над некоторым количеством исходных материалов (сырья) упорядоченной последовательности воздействий за ограниченный период времени с использованием одной или более единиц оборудования. Это определение однозначно указывает на наличие ограниченного интервала времени (периода) изготовления конечного количества продукта (то есть партии) и тем самым отделяет периодический производственный процесс от непрерывного или дискретного процесса.
Термин "партия" ("batch") имеет значения: во-первых, "материал, который производится в результате одной стадии batch process", а во-вторых – некая сущность, определяющая производство материала на любой стадии процесса. Под термином "рецептура" ("recipe") определяется минимально необходимый набор информации, которая уникальным образом определяет требования к производству конкретного продукта.
Для управления периодическим производством необходимы три сущности (и именно их охватывает стандарт):
- формальное определение процесса изготовления партии продукта – рецептуры (recipe);
- информация об оборудовании, которым нужно управлять (модель оборудования);
- формальное определение управляющих воздействий.
Чуть более подробно остановимся на модельных представлениях, описанных в стандарте. Стандарт ISA-88.01 определяет физическую и процедурную модели производства. Физическая модель в целом определяет производственную ячейку оборудования, необходимого для производства партии продукции. Основным понятием здесь является модуль – основная единица оборудования, выполняющего главный шаг процесса. Физическая модель (модель оборудования) в общем случае включает семь уровней:
- блок управления (Control Module);
- агрегат (Equipment Module);
- установка (Unit);
- ячейка процесса (Process Cell);
- производственный участок(Area);
- производство (Site);
- предприятие (Enterprise).
Ячейка процесса (Process cell) – единственный обязательный уровень модели. Она включает все установки, агрегаты и блоки управления, требуемые для производства одной или нескольких партий. Ячейка процесса может включать линии (train), состоящие из оборудования, необходимого для изготовления определенной партии. При изготовлении партии необязательно используется все оборудование, входящее в линию, в то же время одна линия может быть задействована одновременно в изготовлении нескольких партий и/или продуктов. Ячейка процесса может включать более одной линии, при этом линия не может включать оборудования, не входящего в ячейку процесса.
Ячейки процесса служат основой для планирования и управления производством продукции.
- Процедурная модель (модель ТП) в общем случае включает четыре уровня:
- фаза (Phase);
- производственная операция (Operation);
- процесс (Unit Procedure);
- технология (Procedure).
Технология (Procedure) на стратегическом уровне определяет последовательность мероприятий, которые необходимо выполнить для производства партии. Она состоит из требуемого числа процессов (Unit Procedure). А процесс, в свою очередь, состоит из связной последовательности производственных операций, выполняемых на одной установке, и моделирует один из основных шагов (стадий) создания партии. Предполагается, что в каждый момент времени на установке выполняется только одна операция, при этом каждая операция полностью завершается в пределах установки. Тем не менее множество процессов одной технологии может выполняться на нескольких установках одновременно, а каждый процесс на своей установке.
Применимость моделей стандарта ISA-88 как к крупным производствам со сложными ТП и структурой оборудования, так и к простым по структуре предприятиям неоднократно проверена на практике.
Определяемые стандартом модели позволяют встраивать простые процессы в процессы более высокого уровня, наличие которых не предполагалось изначально. Данный факт дает возможность небольшим предприятиям благодаря применению стандарта ISA-88
получить больше возможностей в части кооперации с крупными предприятиями – заказчиками их продукции. Подходы, аналогичные модели оборудования стандарта ISA-88, и ее развитие в стандарте ISA-95 могут использоваться и при описании не только производственных технологических объектов и структур .
При практической реализации иерархия моделей стандарта используется как этапность для внедрения системы управления. Внедрение происходит снизу вверх: сначала блоки управления, затем модели оборудования, затем фазы оборудования и далее до моделей процедур. Этот процесс внедрения может быть прекращен на любой стадии, как только будут выполнены требования к системе управления. При этом на каждой из стадий внедрения (на каждом из уровней модели) достигаются вполне определенные результаты, что дает возможность оценить экономическую эффективность каждого из этапов внедрения в отдельности.
Применение ISA-88 для производственных процессов другого типа
Несмотря на то, что ISA-88 разрабатывался для периодического производства, стандарт довольно успешно применяется и для непрерывного и дискретного производства. Можно назвать довольно много отличий непрерывного производства от периодического, среди которых и более высокий расход ресурсов, и меньшая номенклатура выпускаемой продукции, и большая продуктивность непрерывных производственных процессов. Однако с точки зрения управления непрерывный производственный процесс очень похож на периодический процесс с нулевым временем простоя при смене рецептуры, длительными интервалами между сменой рецептов и отсутствием остановки материальных потоков . С дискретными производственными процессами ситуация сложнее, общих черт с периодическим производством здесь еще меньше. Но и здесь вполне можно определить единицы оборудования, модули оборудования и управления. Вопрос лишь в том, насколько оправданно использование ISA-88 в "неродной" для него области.
Производственные процессы, в том числе периодические, зачастую тесно связаны с производственными процессами другого типа. Например, после выпуска партии таблеток (периодический процесс) их необходимо расфасовать по упаковкам (дискретный процесс). В этом случае удобно было бы описать обе производственные линии на одном и том же языке, например, на языке ISA-88. При наличии такого описания гораздо проще обеспечить взаимодействие систем управления производственными линиями. Именно в подобных случаях применение ISA-88 к процессам, отличным от batch, выглядит оправданным.Особого внимания заслуживает использование ISA-88 для управления безостановочными (non-stop) производственными процессами . Такие процессы могут быть как непрерывными, так и дискретными: их отличительная особенность – недопустимость прерывания производственного процесса, обусловленная физическими особенностями процесса (производство стекла) или требованиями оптимального использования оборудования (розлив и упаковка).
Главное препятствие к применению ISA-88 – правило, согласно которому в одной единице оборудования в каждый момент времени используется только одна рецептура. Очевидно, что в случае безостановочного процесса это правило нереализуемо, иначе при переходе с одного вида продукции на другой неизбежно возникали бы остановки, недопустимые в нашем случае по определению. Поэтому для безостановочных процессов правила ISA-88 были модифицированы следующим образом:
- единица оборудования завершает выполнение главной фазы обработки в тот момент, когда на ее входе появляется последний элемент старой партии;
- старая рецептура используется до тех пор, пока элементы старой партии не выйдут за пределы едини цы оборудования;
- перемещение последнего элемента старой партии отслеживается;
- сигнал об окончании партии посылается в тот момент, когда первый элемент новой партии выходит за пределы единицы оборудования.
Пусть имеется участок производственной линии,состоящий из двух аппаратов. Первый аппарат заполняет упаковочную емкость, а второй – закрывает ее крышкой (рис. 1).
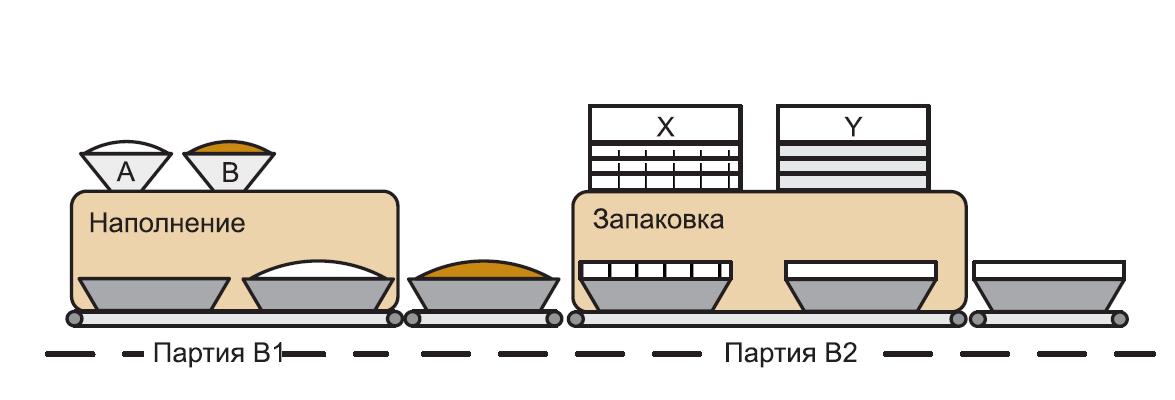
Рис.1 Пример использования NS88
Рассмотрим, как будет работать линия в ходе смены партии с B1 на B2. При этом выполняются следующие действия:
- первая емкость партии B2 поступает на заполнение;
- аппарату для заполнения назначается рецептура B2, но система управления отслеживает перемещение последней емкости партии B1, поэтому ей становится известно, когда этот элемент покидает аппарат;
- емкости старой партии заполняются продуктом A, а емкости новой партии – продуктом B;
- второй аппарат все еще "не знает" о смене партий.
Следовательно, измененные правила (их еще называют NS88 – non-stop S88) позволяют формализовать непрерывные процессы и тем самым значительно расширяют сферу применения ISA-88.
Стандарт ISA-95
ISA-95 — национальный стандарт США и международный стандарт интеграции корпоративных производственных информационных систем. Этот стандарт отвечает за решение задач операционного менеджмента средствами информационных систем.
Создан на основе наработок CIM и модели PERA. При этом из модели CIM была заимствована идея разделить все задачи управления производством на уровни, а модель PERA практически без изменений легла в основу операционной составляющей ISA-95.
Стандарт ISA-95 состоит из пяти частей, каждой из них соответствуют национальный стандарт США (ANSI), международный стандарт ISO и реализация стандарта в виде XML-схемы. Важное качество стандарта ISA-95 — нацеленность на пользователей-практиков, в отличие от академических моделей CIM и PERA, основными заинтересованными сторонами в которых всегда были академические круги. Этот стандарт позволяет сформировать единый подход к интеграции и управлению внутрицеховыми системами, определить объекты обмена данными — определяет, в частности, атрибуты и взаимосвязи объектов «Заказ», «Материал», «Оборудование», «Производственное расписание», «Наряд на работы».
С точки зрения практиков, наибольший интерес представляют XML-схемы, реализующие описание объектной модели внутрицеховых систем. Проект по формированию XML-схем носит название B2MML (Business to Manufacturing Markup Language). Помимо указанного проекта существует ряд параллельных реализаций стандарта ISA-95 в виде XML-схем. Наиболее известным аналогом является проект MIMOSA, реализующий схожую модель интеграции. В ISA-95 упор делается как на вертикальный (от верхнего уровня к нижнему), так и на горизонтальный обмен данными между подсистемами предприятия, осуществляемый на разных этапах жизненного цикла продукции (от систем управления информацией о продукте к ERP-решениям, а от них — к системам класса SCM/APS/CRM). Этот факт отражает реально происходящее переворачивание «производственной» пирамиды с ног на голову — возрастание объема и значимости информации, обрабатываемой на верхних уровнях (PLM, ERP, SCM, APS, CRM).
Особенности стандарта ISA-95
- Детальное описание предметной области цеховых информационных систем в виде диаграмм UML.
- Описание операционной модели.
- Спецификация основных трансфертных объектов, используемых в интерфейсах интеграции внутрицеховых приложений.
Совместное использование ISA-88 и ISA-95
На современном производственном предприятии АСУТП должны взаимодействовать не только с аналогичными системами, но и с системами управления верхнего уровня, в том числе MES и ERP. Если обмен данными с MES еще может быть описан в рамках ISA-88, то передача данных от MES к ERP требует уже других стандартов. Один из наиболее известных стандартов обмена информацией между MES и корпоративными информационными системами – стандарт ISA-95. На первый взгляд, ISA-95 и ISA-88 прекрасно дополняют друг друга, так что складывается впечатление, что вместе они охватывают все производственные системы – от MES до локальных систем управления. Но в то же время между двумя стандартами существуют серьезные различия, касающиеся моделей оборудования, функциональных и информационных моделей. Без учета таких различий трудно рассчитывать на положительный результат при совместном использовании стандартов.
Рассмотрим сначала, чем отличаются модели оборудования в ISA-95 и ISA-88. В основе иерархической модели оборудования ISA-95 лежат физическая модель ISA-88 и модель производственного предприятия университета Пердью PERA (Purdue Enterprise Reference Architecture). От первой взята общая структура модели, а от второй – деление модели на уровни управления. Кроме того, в модель ISA-95 добавлены элементы для производств дискретного и непрерывного цикла, а также для складского хранения. В модели же ISA-88 учитывалось только периодическое производство, хотя имеется достаточно много примеров ее использования на производствах другого типа. Так как стандарт ISA-95 ориентирован в первую очередь на организацию обмена информацией между корпоративными и производственными системами, в модель оборудования ISA-95 не входят модули оборудования и управления.
Теми же обстоятельствами обусловлены различия в функциональных моделях стандартов. Цель создания функциональной модели ISA-88 – описать ход производственного процесса, в то время как в ISA-95 отдельные функции рассматриваются, прежде всего, как источники информации, передаваемой между MES и системами верхнего уровня. Большинство функций ISA-88 и ISA-95 можно сопоставить друг другу (рис. 2), правда, при этом нужно учитывать, что функции ISA-95 более "общие" . Причина этого все та же – приоритет batch-процессов в ISA-88.
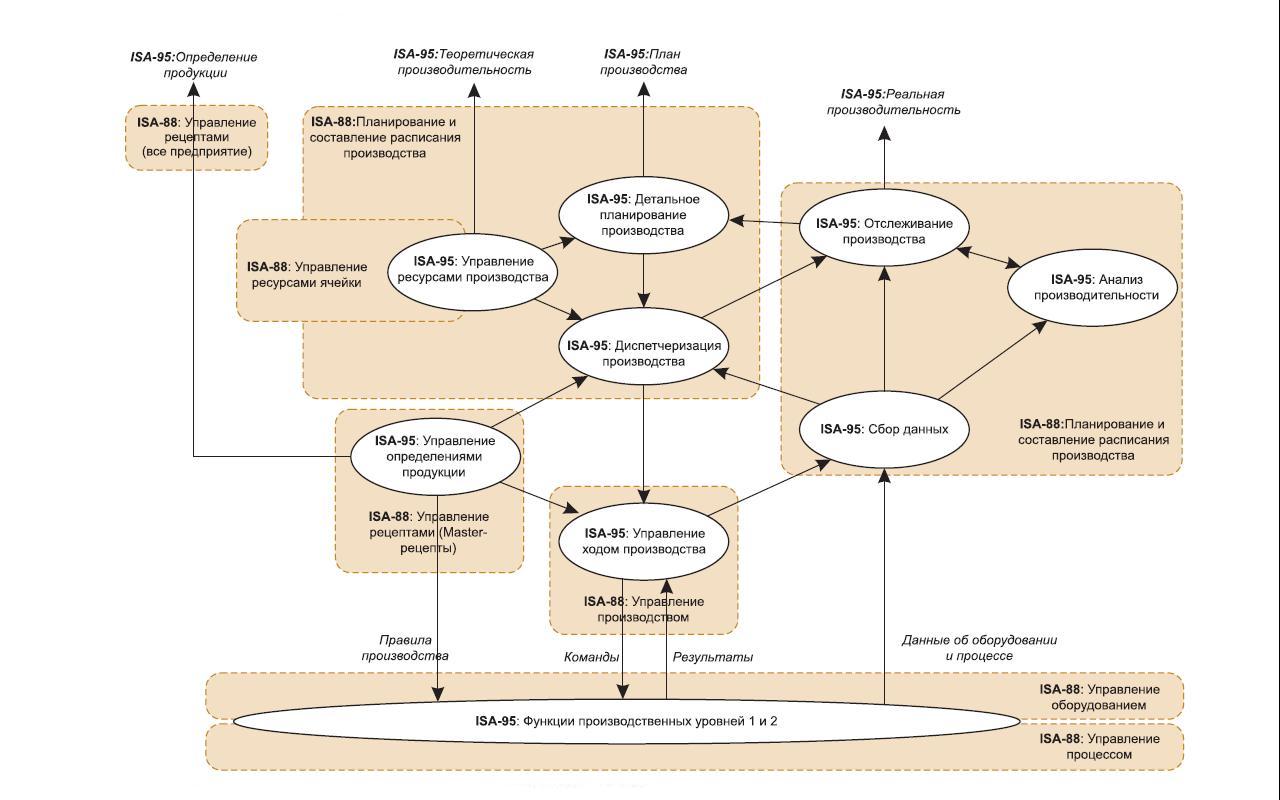
Рис.2. Взаимное наложение охвата функций ISA-95 и ISA-88
Например, один из элементов модели ISA-88 – управление рецептурными данными (Recipe Management). Но на производствах другого типа для описания последовательности этапов производственного процесса могут использоваться стандартные процедуры (Standard Operation Procedure, SOP) или сборочные инструкции. Поэтому вместо управления рецептурными данными в ISA-95 говорится об управлении определениями продукции (Production Definition Management). Рецептурные же данные рассматриваются как частный случай определения. С другой стороны, в ISA-88 значительно больше внимания уделяется функциям, работающим на уровнях 0 (уровень физических процессов), 1 (уровень средств измерения и исполнительных механизмов) и 2 (уровень мониторинга, автоматизированного и диспетчерского управления процессами производства), таким как "Управление оборудованием" (Unit Supervision) и "Управление процессом" (Process Control). ISA-95, напротив, лишь вскользь упоминает подобные функции.
Основное внимание в ISA-95 уделено взаимодействию систем управления и корпоративных информационных систем, поэтому передаются только данные, нужные системам верхнего уровня для планирования и контроля производственного процесса. ISA-88 описывает данные, необходимые для совместной работы систем управления, а также для детального планирования работы. Например, при описании потенциальной производительности (Production Capability Information) в ISA-95 используется информация об оборудовании, материалах и персонале. Из трех понятий только одно – оборудование – применяется в ISA-88. Но в системе, реализованной в соответствии с ISA-88, оборудование может быть описано гораздо более подробно, с делением на отдельные модули. Для каждого модуля, в свою очередь, можно хранить информацию о возможной производительности и использовать ее при выборе маршрута материала в реальном времени. Но системам верхнего уровня ничего об этом известно не будет, они будут получать информацию о производительности единицы оборудования в целом. Из вышесказанного становятся понятны возможности совместного применения ISA-95 и ISA-88. MES, реализованная в соответствии с ISA-95 может "знать", какие данные можно получить от систем управления периодическими процессами, соответствующими ISA-88. С другой стороны, разработчики системы управления могут предположить, какие данные потребуется передавать на верхний уровень. Знание стандартов, умение их применять и находить точки соприкосновения необходимо и для постановки задачи на разработку интегрированной системы управления, и для технического проектирования такой системы.
Материалы
| Документ | Пункты интереса | Описание На английском | Описание на русском |
| +(стр.31,35-37,46,48,56, 58,61,64,67-74,86,88,91, 93,103,107,110) | Includes
| Cодержит | |
+(стр. 16-19,26,29, 32(потоки информации),46-48 и 50-54(интересные модели),56-64,92,94-96,101,107-111,125-140 (орг диаграммы),159) | Enterprise-Control System Integration | Корпоративное Управление интеграционной системой Содержит набор документов + стандарты, советы по менеджменту документов и применению стандартов | |
Стр. 15,17,21,24,26, 29-31(???), 40-42(Sequence Diagram),67-78,79,81, 86(State Diagram),87,108 и 111 | Batch Control Implementation Models & Terminology for Modular Equipment Control | Пакетное управление(пакетная управляющая система) модели воплощения, терминология и модульный контроль оборудования | |
| См. в описании | Figures in the standard | Используемые в стандарте диаграммы, примеры и названия | |
| См. в описании | Selected Purdue Reference Model Diagrams | Эталонные модели | |
| Презентация | Batch Control Using the ANSI/ISA-88 Standard | Использование пакетного управления и стандарта ISA-88 | |
Стр. 12-15,18,20,27,33-34,52,60,71,86,99, 110, 112,115-125,134-140,142,154,156-165 | Objects and attributes for Enterprise-Control System Integration | Объекты и атрибуты для систем интеграции | |
Диаграммы, их примеры и варианты использования | Enterprise/Control System Integration - Common Object Model and Attributes | Системы контроля интеграции, общие модели объектов и атрибуты. | |
| Стр. 9, 14-16,18,23, 30,36,39 | Objects and attributes for manufacturing operations management integration | Объекты и атрибуты для выполнения операций по менеджменту интеграции | |
| См. в описании | Enterprise/Control System Integration - Objects and attributes for manufacturing operations management integration | Система контроля интеграции: Объекты и атрибуты для выполнения операций по менеджменту интеграции | |
| Пример возможной презентации | Описание фирмы | ||
| Стр. 10-16,19-26,31-33,37-42, | ISA-88/95 Technical Report Using ISA-88 and ISA-95 Together | Использование вместе ISA 88 и ISA 95 | |
| Пример возможной презентации | Презентация о WRF | ||
| Краткое описание | What is ISA-95? | Презентация о ISA-95 |
Описание документа
- На страницах 2-3 показана наглядная структура Data flow диаграмм
- Страница 4, распределение по уровням. Выделяют четыре основных уровня + нулевой
4 уровень – Бизнес планирование и логистика
3 уровень – Управление производственными операциями(УПО)
2 уровень – Мониторинг, контроль и автоматический контроль
1 уровень – Зондирование производственного процесса
0 уровень – Сам производственный процесс - На странице пять выделяют уровни УПО и УПО + контроль
- Страницы 6 – 8 Иерархия компании и возможное её распределение по уровням
- Страницы 10-13 представления производственного процесса, точек интереса и возможного разделения на уровни.
- Страницы 14-17 Диаграммы Венна. Сегментирование.
- Страницы 18-21 Сегментирование производства, наглядные диаграммы
- Страницы 22-23 Диаграммы Венна, Сегментирование. Пересечение информационных потоков
- Страницы 25-27 Ёмкость(возможностей) системы
- Страницы 29-33 Уровни производства.
- Страницы 34-39 Представление областей
- Страницы 40-44 Возможности системы, связь со временем.
Описание документа
- Страницы 2-6 Орг диаграмма с распределением уровней операций.
- Страница 7 Диаграмма потоков информации. Уже используем.
- Страница 8-10 Диаграммы внешних сущностей
- Страница 11-23 Блок-схемы потоков данных.
- Страница 24-31 THE PRODUCTION FACTORY SYSTEM
Описание документа
- Первая диаграмма – диаграмма сфер ответственности.(стр.2) может пригодиться если нужно ярко выделить и разделить сферы деятельности, менеджмента, ответственности и т.п.
- Вторая диаграмма (см. стр.3 ) показывает структуру сбора данных и вычисления производительности системы
- Диаграммы на страницах 4 – 12 уже используются. Структура слегка видоизменена, добавлены пакеты, убрана «воронья лапка»
- Страница 14-16. Разделение по уровням и сферам деятельности. Красиво, но применять, если использована первая диаграмма в документе – практически бессмысленно.
- Страница 17. Структура по уровням разработки и составления диаграмм.
- Страницы 18-20 рассматривают ту же диаграмму что и на страницах 14-16.
- Страница 22. Развернутая и наглядная диаграмма классов.
- Страница 28. Полная структура анализа, проектирования и воплощения. На страницах 29 – 37 весь процесс описан более детально
- Страница 38 и 39. Диаграмма с выделенными точками интереса.
- Страница 40-46 . Диаграммы роутинга и операций.
- На страницах 47 – 50 темплэйты для диаграмм: Activity Object Model, диаграммы расписания, диаграммы производительности, модели эквипмента.
- Страницы 51 и 52 – примеры диаграмм классов.
- Страницы 54-66 набор темплейтов для диаграмм представленных выше.
Источники
- Маляренко И. Модели архитектуры ИС предприятия: расцвет многоклеточных PC Week/RE. 2007. № 10.
- Решетников И.C., Тупысев А. М. и др. Стандарты интеграции многоуровневых информационных систем Автоматизация в промышленности. 2009. № 9.
- S88 for Engineers (White Paper). World Batch Forum. 2002.http://www.isa88.org
- Космин А.С. Базовые принципы стандарта ISA 88 для автоматизации технологических процессов Молочная промышленность. № 9. 2008.
- Parshall J., Lamb L., Applying S88: Batch Control from a User's Perspective. ISA. 2000
- Fleming D., S88 Implementation Guide. McGraw Hill. 1998.
- ISA-88, Batch Control, http://www.isa88.org//
- Applying ISA 88.01 to Small, Simple Process. World Batch Forum. November. 2006. http://www.isa88.org//
- Решетников И.C. Информационная система поддержки принятия решений в многоуровневой структуре на примере организации капитального ремонта нефтегазовой компании Вестник Казанского государственного технического университета им. А.Н. Туполева. 2007. №3.
- Sholten B. Integrating ISA-88 and ISA-95. Instrumentation,Systems and Automation Society. 2007.
- ISA-88/95 Technical Report. Using ISA-88 and ISA-95 Together. Draft 17. Instrumentation, Systems and Automation Society. 2007. http://www.isa88.org
- Applying S88 to "non-stop" production. World Batch Forum. 2005. http://www.isa88.org