
Техническое задание
Назначение разрабатываемой системы
Система предназначена для:
1. Повышения скорости и качества работы сотрудников компании, уменьшения ошибок по причине «человеческого фактора».
2. Повышения точности и корректности ведения учета.
3. Создание базы для принятия оперативных решений.
Задачи системы
Информационная система должна решить следующие задачи:
1. Автоматизация процесса приема и обработки заявок.
2. Обеспечение автоматизированного учета на складе, в частности:
· прием готовой продукции с производства;
· возврат на производство (для перефасовки);
· фасовка по заявкам;
· контроль отгрузки;
· оперативный учет остатков.
3. Возможность автоматизированного контроля отгрузки (учет электронных весов на проходной при въезде/выезде машины с основного склада).
4. Автоматизация учета по специфичным типам продаж.
5. Обеспечение синхронизации технического оборудования (кассовые аппараты, терминалы, сканера и т.д.) с внутренней системой учета (back-office).
Общая схема процессов, подлежащих автоматизации
Ниже (рис.1), представлена обобщенная схема процессов, подлежащих автоматизации. Далее, каждый этап и деятельность будет рассмотрена более подробно.
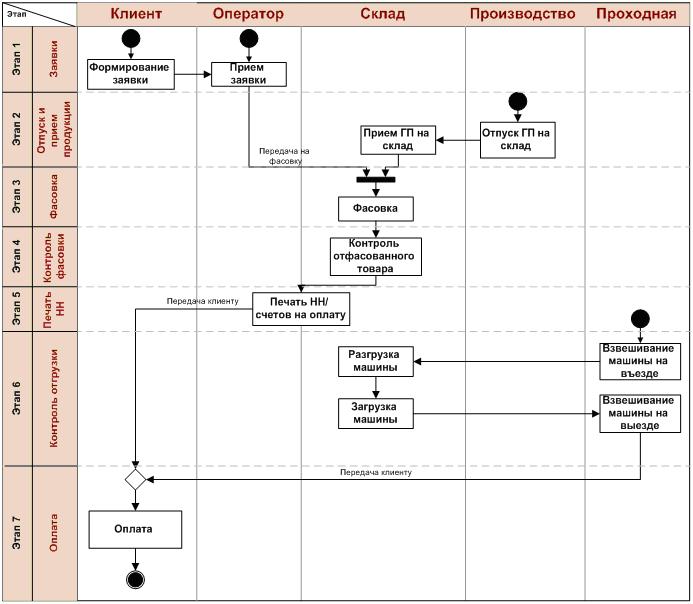
Рис. 1
Этап 1. Заявки
Должна быть обеспечена возможность внесения заявок:
- Непосредственно в саму учетную систему (при внесении заявки оператором).
- Посредством интернета (клиент должен иметь возможность самостоятельно вносить заявки в систему).
Одна номенклатурная позиция в справочнике может иметь несколько единиц измерения. В бухгалтерии, учет продукции ведется в кг.
Продукция поштучно не продается – только в коробках. В случае возвратов – может быть поштучная продукция. В документах на возврат такая ситуация разрешается следующим образом: например продали позицию ZOO 250*8, единица измерения: коробка; в коробке - 8 упаковок печенья. Клиент вернул одну упаковку печенья. В этом случае, в документе на возврат будет указываться позиция ZOO 250*8, а в поле ед.измерения будет: шт.
Этап 2. Отпуск (с производства) и прием (на склад) продукции
На рис. 2 представлена схема отпуска продукции с производства и приема на складе
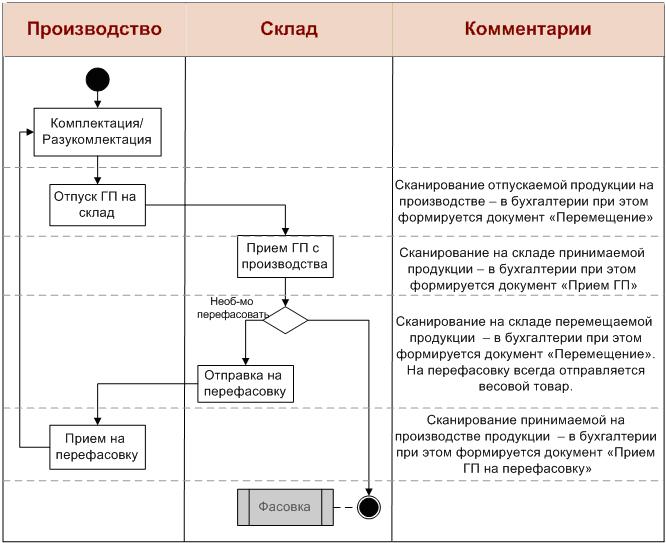
Рис. 2
Этап 3. Фасовка
На складе готовой продукции должен быть установлен сетевой принтер, который будет печатать подтвержденные диспетчером заявки. Каждая заявка должна содержать штрих-код заявки, который фасовщик будет сканировать – при этом, на сканере должен открыться заказ с заявленными позициями. Фасовщик выбирает необходимую позицию – и сканирует товар. Если он отсканировал нужную продукцию, тогда должно открыться окно ввода количества. Если же он отсканировал «не ту» позицию, должно появляться сообщение «Заменить текущую позицию?» и два варианта ответа: «Да» и «Нет». Если «Нет», то фасовщик получает возможность отсканировать нужную позицию, если «Да», то текущая позиция должна блокироваться, а в табличную часть заявки должна заноситься новая позиция. В НН/чеки блокированные позиции заявки попадать не должны.
Схема фасовки представлена на рис.3:
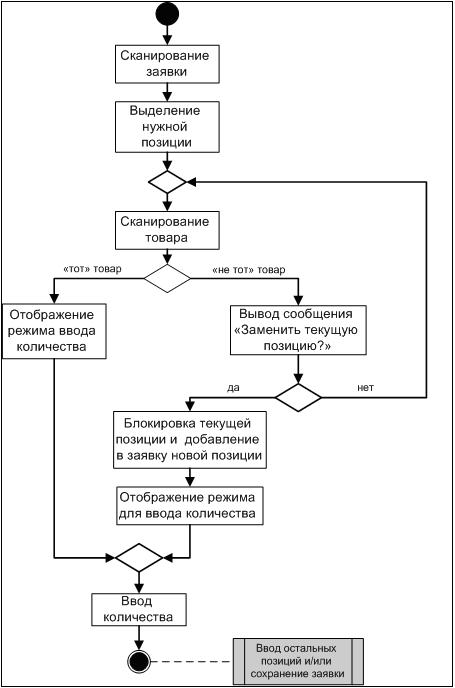
Рис. 3
Этап 4. Контроль фасовки
На этапе контроля у кладовщика должна быть возможность указания: качественно был отфасован товар или некачественно (рис. 4). На основе качественно отфасованных заявок бухгалтер выписывает НН.
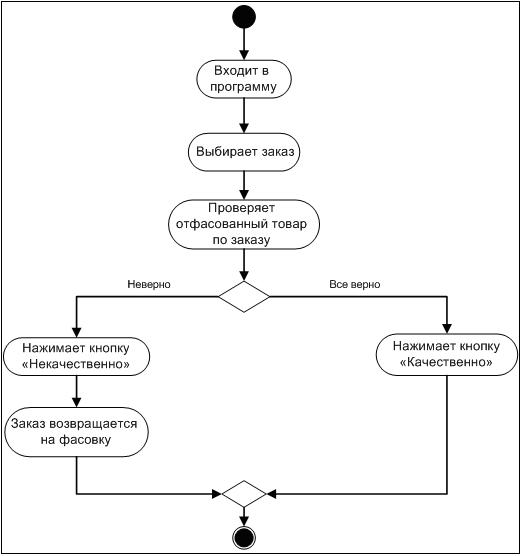 Рис. 4
Этап 5. Печать НН
На основе заявок, прошедших контроль кладовщика главный бухгалтер печатает накладные, которые сразу передает клиенту (если клиент рядом) и/или экспедитору.
Этап 6. Контроль отгрузки
Контроль отгруженного товара осуществляется на проходной. При въезде на территорию фабрики – машина взвешивается (вес отображается с точностью до 10 кг, рис. 6). Машина может быть:
1. Пустой
2. С тарой
3. С неотгруженными заказами (которые будут отгружены на следующий день).
4. С возвратами
· Возвраты по вышедшему сроку годности (на склад возвратов)
· Возвраты хорошего товара (на склад ГП)
Журнал регистрации машин на проходной выглядит следующим образом (рис. 5):
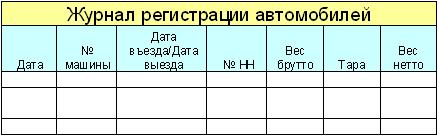
Рис. 5
Разгрузка машины на складе
При разгрузке, документ приема товара формирует кладовщик, данные по которому он передает в бухгалтерию и на проходную. Заказы, которые не были отгружены сегодня, и будет отгружены на следующий день – на склад не выгружаются и остаются в машине.
Когда на возврат приходит хороший товар (клиент его возвращает только по причине «непродаваемости»), у кладовщика должна быть возможность отметки тех НН, которые необходимо аннулировать. У бухгалтера автоматически должны выделиться эти накладные. Когда бухгалтер аннулирует эти накладные – остатки на складе должны автоматически пересчитаться.
Существуют следующие типы складов:
1. Склад ГП
2. Склад производства
3. Склад возвратов
Вся продукция, которую вернули клиенты по причине выхода срока годности – идет на вторичную переработку, затем на производство.
На рис. 6 представлена схема регистрации машины на проходной и механизма контроля веса продукции:
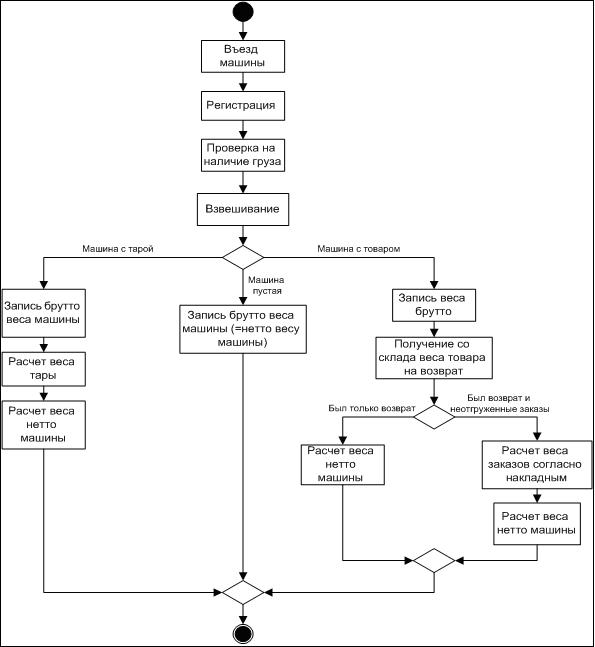
Рис. 6
Загрузка машины
Товар, собранный по заявкам – загружается в машину, экспедитору передаются накладные, путевой лист.
В том случае, когда товар отгружается в машину для «выездной торговли» (товар продается физическим лицам), бухгалтер выписывает ТТН. В качестве клиента – указывается агент.
При выезде, на проходной контролируется вес машины с загруженным товаром (рис.7):
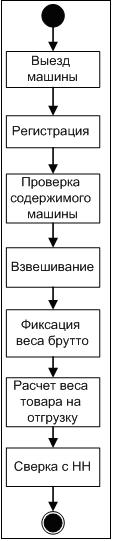
Рис. 7
Этап 7. Оплата
Классификация типов оплат:
1) Перечислением
2) Наличными
· Платеж в бухгалтерии
· Платеж непосредственно на складе (по специфичному типу продаж)
Для специфичных типов платежей необходимо синхронизировать кассовый аппарат на складе с учетной системой, и обеспечить соответствующим программным обеспечением, обрабатывающим все платежи, проходящие через него.